
למה זה חשוב ל-RFQ שלך
כאשר אתה מציין "A234 WPB" בהזמנת רכש, אתה מכוון לשלושה דברים בבת אחת: מעטפת כימיה, חלון טמפרטורת יצירה, ומשטר טיפול בחום. טעות באחד מאלה עלולה לגרום לכך שהאביזרים לא יעמדו בדרישות הקבלה, ירתחו בצורה גרועה באתר, או ייסדקו בשירות.
מאמר זה סוקר מה התקן דורש בפועל, עם המספרים האמיתיים שמהנדס רכש צריך שיהיו לפניו בעת סקירת MTC.
מעטפת הרכב כימי (ניתוח חום)
עבור אביזרי Grade WPB העשויים מצינור פלדה או לוח:
| יסוד | מקסימום |
|---|---|
| Carbon (C) | 0.30 % (heat analysis) |
| Manganese (Mn) | 0.29-1.06 % (sliding) |
| Phosphorus (P) | 0.050 % |
| Sulfur (S) | 0.058 % |
| Silicon (Si) | 0.10 % min (no max for plate/pipe-derived) |
| Cu + Ni + Cr + Mo | 1.00 % combined |
| Cr + Mo | 0.32 % combined |
כלל מנגן הזזה: עבור כל ירידה של 0.01% בפחמן מתחת ל-0.30%, המקסימום של מנגן עולה ב-0.06% עד לתקרה של 1.35%.
מקביל פחמן (CEV): מקסימום 0.50 לפי ניתוח חום באמצעות הנוסחה CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
CEV גבוה אומר שהאביזר יהיה קשה יותר לריתוך בשטח ללא חימום מוקדם - זכור זאת עבור פרויקטים עם ציוד ריתוך מוגבל באתר.
חלון טמפרטורת יצירה חמה
לפי A234, אביזרי WPB שנוצרו חם אשר פעולת היצירה הסופית שלהם הושלמה מעל 1150 °F (620 °C) ומתחת ל-1800 °F (980 °C) אינם חייבים לעבור טיפול בחום, בתנאי שהם קוררים באוויר דומם.
מחוץ לחלון זה - למשל, אביזרים שנוצרו קרים או יצוקים חם ומכובים - חל טיפול חום מלא לפי דרישות הנורמליזציה או החישול של התקן.
טיפול בחום לאחר ריתוך (PWHT)
כאשר אביזרים מרותכים לצינור מתאים בשטח, A234 מתייחס לטווח PWHT של 1100-1250 °F (595-675 °C), ואחריו בדיקה רדיוגרפית באזור המרותך. אם אתה קונה אביזרים לשירות קיטור בטמפרטורה גבוהה או לבתי זיקוק באזור סייסמי, וודא שה-PO שלך דורש:
- עקיבות מקליט תרשימים של PWHT (עקומת זמן-טמפרטורה)
- זמן החזקה לכל אינץ' של עובי דופן
- מגבלות קצב קירור
מה לבדוק ב-MTC
כאשר ה-MTC מגיע, בדוק ש:
- מספר החום בתעודה תואם להחתמה הקשה על גוף האביזר
- כל היסודות שלעיל מדווחים, עם CEV מחושב
- הערכים המשולבים של Cu+Ni+Cr+Mo ו-Cr+Mo נופלים בגבולות
- רשומת טיפול בחום מצורפת לתעודה (הצהרת נורמליזציה או כפי שנוצר)
בעיות שדה נפוצות
- פחמן גבוה (> 0.30%) במגרשים הטוענים ל-WPB: בדוק CEV - אם CEV > 0.50, האביזר עשוי לעמוד טכנית בכימיה של WPB אבל ייתן לרתכים שלך בעיות בשטח.
- PWHT חסר לאחר ריתוך בשטח: הפרת קוד אם הפרויקט שלך תחת ASME B31.1 או B31.3 עם שילובי חומר/עובי רלוונטיים.
- מספר חום של צינור האם חסר בתעודה: עבור אביזרים מעובדים (מרפקים, טי), התקן דורש גם את MTC של האביזר המוגמר וגם את MTC של צינור האם.
מאמר זה הוא הפניה לקונה המבוססת על התקן הציבורי. ASTM A234 שפורסם (המהדורה העדכנית) גובר על כל עסקה מסחרית.
מוצרים קשורים
לאספקה פיזית של המפרטים שנדונו לעיל, עיין בקטגוריות המוצרים הרלוונטיות של Hebei Haihao:
או עיין בקטלוג המוצרים המלא וסנן לפי תקני ASTM / ASME / EN / GB, דרגות חומר וטווחי גדלים.
קריאה נוספת
צעדים הבאים
- מאמר זה הוא הפניה לרכש; כל מספרי התקנים, מגבלות הכימיה ופרמטרי התהליך כפופים למהדורה העדכנית ביותר שפורסמה
- עבור RFQs של פרויקטים, שלח את המפרטים שלך דרך טופס הפנייה; אנו מגיבים תוך 4 שעות עסקים
- אישורי המפעל ויכולת הבדיקה מפורטים בדף האישורים
צריך הצעת מחיר על המוצרים המוזכרים במאמר זה?
שלח את המפרטים וצוות הצנרת בלחץ שלנו ישיב בתוך יום עסקים אחד.
שלח RFQהצעה תוך 4 שעות
מוצרים המוזכרים במאמר
צריך הצעת מחיר? שלח את המפרטים והצוות שלנו יענה תוך 4 שעות עבודה.
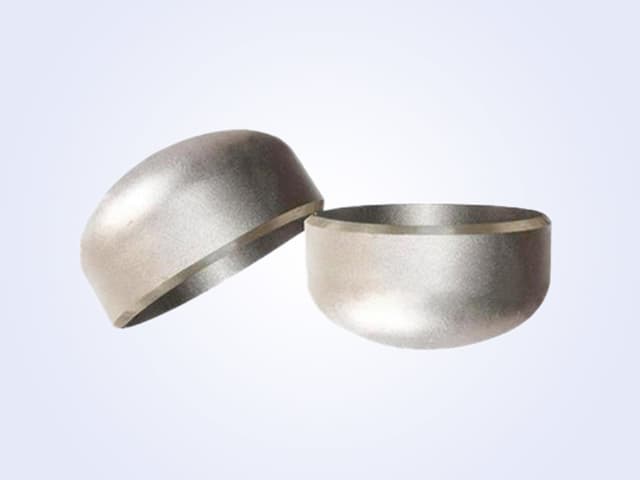 מרפק
ASTM A234 WPB/WPC/WP11/WP22/WP91, ASTM A420 WPL6/WPL3, ASTM A403 WP304/WP316L, MSS SP-75 / ASTM A860 WPHY-52/60/65/70
 מרפק
 מרפק
קריאה משלימה
 טכני
Flange Facing and Gasket Compatibility Checklist
ASME publishes separate standards for metallic and nonmetallic gaskets. This checklist helps buyers cross-check gasket type, flange facing, and procurement details before issuing an RFQ.
 טכני
ASME B16.21 Nonmetallic Flat Gasket Selection Guide
ASME B16.21 defines nonmetallic flat gaskets for pipe flanges. This guide explains the standard's scope, why you must pair it with the mating flange standard, and what to verify during procurement to avoid misapplication.
טכניASME B16.20 Metallic Gasket Selection for Flanged Joints
Learn how to select ASME B16.20 metallic gaskets for pipe flanges, verify compatibility with ASME B16.5 flanges, and avoid procurement pitfalls.