
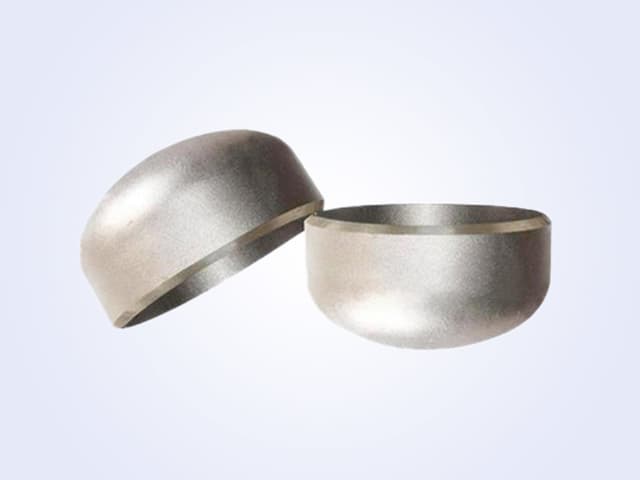
למה זה חשוב
טיפול החום קובע אם אביזר ריתוך תחת מגיע לערכי המתיחה, הכניעה והקשיחות הנדרשים, ואם הוא נשאר בטווח הקשיות המותר לשירות חמוץ. ASTM A234 משאירה את הבחירה בין חישול, נורמליזציה, נורמליזציה וטמפרור, או כיבוי וטמפרור פתוחה ליצרן עבור שילובי גדלים וצרגים רבים, וזה בדיוק למה מהנדסי רכש צריכים להבין את ההשלכות.
עובדות טכניות מרכזיות
עבור ASTM A234 (הכוללת WPB, WPC, WP1, WP5, WP9, WP11, WP12, WP22 וצרגי פחמן וסגסוגת נמוכה דומים לאביזרי ריתוך תחת):
- אביזרים מעוצבים בחום שהושלמו מעל כ-980°C (1800°F) יבוצעו לאחר מכן חישול, נורמליזציה, או נורמליזציה וטמפרור.
- אביזרי WPB ו- WPC מעל NPS 12 המיוצרים בחימום מקומי של המלאי לעיצוב יבוצעו לאחר מכן חישול, נורמליזציה, או נורמליזציה וטמפרור.
- אביזרי WPB מעוצבים בקור שהעיצוב הסופי שלהם הוא מתחת לכ-620°C (1150°F) יבוצעו נורמליזציה, או הפגת מתחים ב-595-690°C (1100-1275°F).
עבור צרגי סגסוגת נמוכה (WP11, WP22, WP91), התקן בדרך כלל דורש נורמליזציה וטמפרור; כיבוי וטמפרור מותר גם עם טמפרטורות מתועדות.
מטריצת החלטה
| טיפול חום | השפעה על הגרעין | מגמת קשיות | התאמה מיטבית |
|---|---|---|---|
| חישול | מגסיס, יציב מאוד | הנמוכה ביותר | עיבוד מירבי |
| נורמליזציה (N) | מעדן באופן אחיד | בינונית | שירות כללי A234 WPB / WPC |
| נורמליזציה וטמפרור (N&T) | עדון + הפגת מתחים | בינונית, יציבה יותר | צרגי Cr-Mo, שירות חמוץ |
| כיבוי וטמפרור (Q&T) | עדין, מטומפרר מרטנזיטי | הגבוהה ביותר, פיזור צר | אביזרים בעלי חוזק גבוה או דופן עבה |
עבור אביזרי צינור ריתוך תחת חלקים המיועדים לצנרת פלדת פחמן כללית, נורמליזציה בדרך כלל מספקת. עבור כיפופי צינור בשירות Cr-Mo, N&T היא ברירת המחדל הבטוחה יותר. עבור שירות ימי בעל חוזק גבוה ודופן עבה, לעיתים מעדיפים Q&T כדי לשמור על פיזור מכאני צר.
טעויות רכש נפוצות
- הנחה שכל אביזרי WPB A234 מנורמלים. אביזרים קטנים מעוצבים בקור עשויים להיות רק עם הפגת מתחים; שאל את הספק לגבי המצב בפועל.
- ציון Q&T עבור WPB מבלי להעלות את ציפיות המחיר. Q&T מותר אך מוסיף עלות עיבוד וזמן אספקה.
- ערבוב אצוות טיפול חום באותה קבוצה. נתונים מכאניים וקשיות חייבים להיות ניתנים למעקב אצווה.
- דילוג על טיפול החום לאחר כיפוף עבור כיפופי צינור. כיפופי אינדוקציה חמים בדרך כלל זקוקים לנורמליזציה מחדש, לעיתים ואחריה טמפרור עבור צרגי Cr-Mo.
- שכחת לבדוק קשיות לאחר PWHT. PWHT באתר יכול להוריד קשיות מתחת לערך המינימלי המתואם למתיחה אם נשלט בצורה גרועה.
רשימת בדיקה לקונה
- ציין את מצב טיפול החום הנדרש (N, N&T, או Q&T) בהזמנה, גם כאשר התקן מאפשר לספק לבחור.
- דרוש את מחזור התנור בפועל (טמפרטורה, זמן השרייה, אמצעי קירור) ב-MTC.
- עבור צרגי Cr-Mo, דרוש N&T כמינימום וטמפרטורת טמפרור בתוך חלון מוגדר.
- עבור כיפופי צינור ואוגנים מחושלים, התאם את טיפול החום של הצינור המקביל כך שתכנון PWHT יהיה עקבי.
- בדוק תעודות לגבי רשומות כיול תנור טיפול החום של הספק.
- שלח את פנייתך עם דרישות טיפול חום מפורשות דרך דף הפנייה.
מקורות
- https://www.octalpipefittings.com/astm-a234/
- https://www.octalsteel.com/astm-a234-steel-pipe-fittings/
- http://www.metalspiping.com/astm-a234-carbon-steel-pipe-fittings.html
צריך הצעת מחיר על המוצרים המוזכרים במאמר זה?
שלח את המפרטים וצוות הצנרת בלחץ שלנו ישיב בתוך יום עסקים אחד.
שלח RFQהצעה תוך 4 שעות
מוצרים המוזכרים במאמר
צריך הצעת מחיר? שלח את המפרטים והצוות שלנו יענה תוך 4 שעות עבודה.
קריאה משלימה
 טכני
Flange Facing and Gasket Compatibility Checklist
ASME publishes separate standards for metallic and nonmetallic gaskets. This checklist helps buyers cross-check gasket type, flange facing, and procurement details before issuing an RFQ.
 טכני
ASME B16.21 Nonmetallic Flat Gasket Selection Guide
ASME B16.21 defines nonmetallic flat gaskets for pipe flanges. This guide explains the standard's scope, why you must pair it with the mating flange standard, and what to verify during procurement to avoid misapplication.
טכניASME B16.20 Metallic Gasket Selection for Flanged Joints
Learn how to select ASME B16.20 metallic gaskets for pipe flanges, verify compatibility with ASME B16.5 flanges, and avoid procurement pitfalls.