जब मध्यम और निम्न दबाव पाइपिंग सिस्टम के लिए बट-वेल्ड फिटिंग सोर्सिंग की जाती है, तो क्रय इंजीनियरों को बुनियादी विशिष्टताओं से परे देखना चाहिए। ये घटक सीधे सिस्टम अखंडता, रखरखाव लागत और परिचालन सुरक्षा को प्रभावित करते हैं। यह लेख निर्माताओं से बट-वेल्ड फिटिंग और फ्लैंज का मूल्यांकन करने के लिए एक व्यावहारिक ढांचा प्रदान करता है, जिसमें तेल, गैस, रसायन और उपयोगिता क्षेत्रों में सामान्य मध्यम और निम्न दबाव अनुप्रयोगों पर ध्यान केंद्रित किया गया है।
पुष्टि करने के लिए प्रमुख मानक
आरएफक्यू जारी करने से पहले, सुनिश्चित करें कि निर्माता निम्नलिखित उद्योग मानकों का अनुपालन करता है:
- ASME B16.9 – फैक्ट्री-निर्मित व्रट बट-वेल्ड फिटिंग
- ASME B16.5 – पाइप फ्लैंज और फ्लैंज्ड फिटिंग (क्लास 1500 तक फ्लैंज रेटिंग के लिए; मध्यम/निम्न दबाव सामान्यतः क्लास 150 या 300)
- ASME B16.25 – पाइप, वाल्व और फिटिंग के लिए बट-वेल्ड सिरे
- ASME B31.3 – प्रक्रिया पाइपिंग कोड (यदि आपके प्रोजेक्ट पर लागू हो)
- MSS SP-75 – उच्च-परीक्षण व्रट बट-वेल्डिंग फिटिंग (अक्सर उच्च शक्ति के लिए उपयोग किया जाता है)
- EN 10253-2 – बट-वेल्ड फिटिंग के लिए यूरोपीय मानक (CE मार्किंग की आवश्यकता वाले प्रोजेक्ट के लिए)
सुनिश्चित करें कि निर्माता की गुणवत्ता प्रबंधन प्रणाली ISO 9001 और, यदि यूरोप में शिपिंग कर रहे हैं तो दबाव उपकरणों के लिए PED 2014/68/EU प्रमाणित है।
आवश्यक निरीक्षण दस्तावेज
प्रत्येक शिपमेंट के लिए, ट्रेसेबिलिटी और अनुपालन सुनिश्चित करने के लिए निम्नलिखित दस्तावेज़ीकरण पर जोर दें:
- सामग्री परीक्षण प्रमाणपत्र (MTC) EN 10204 3.1 या 3.2 के अनुसार – रासायनिक संरचना और यांत्रिक गुण दर्शाते हुए
- आयामी निरीक्षण रिपोर्ट – ASME B16.9 सहनशीलता के विरुद्ध दीवार मोटाई, व्यास और लंबाई सत्यापित करते हुए
- हाइड्रोस्टैटिक परीक्षण रिपोर्ट – क्लास 150 से ऊपर रेटेड फ्लैंज और फिटिंग के लिए
- कठोरता परीक्षण रिपोर्ट – वेल्ड जोन कठोरता सुनिश्चित करने के लिए (विशेषकर खट्टी सेवा के लिए)
- दृश्य और पीएमआई (पॉजिटिव मटेरियल आइडेंटिफिकेशन) रिपोर्ट – सामग्री ग्रेड की पुष्टि करते हुए
- अनुरूपता प्रमाणपत्र (CoC)
पूछें कि क्या निर्माता तृतीय-पक्ष निरीक्षण (जैसे, SGS, BV, या Lloyd's द्वारा) करता है क्योंकि यह आश्वासन की एक अतिरिक्त परत जोड़ता है।
बट-वेल्ड फिटिंग और फ्लैंज के लिए आरएफक्यू चेकलिस्ट
उद्धरण अनुरोध तैयार करते समय, अस्पष्टता से बचने के लिए निम्नलिखित विवरण शामिल करें:
- सामग्री ग्रेड (उदा., A234 WPB, A105, 304/304L, 316/316L)
- नॉमिनल पाइप साइज़ (NPS) और शेड्यूल (उदा., NPS 6, Sch 40)
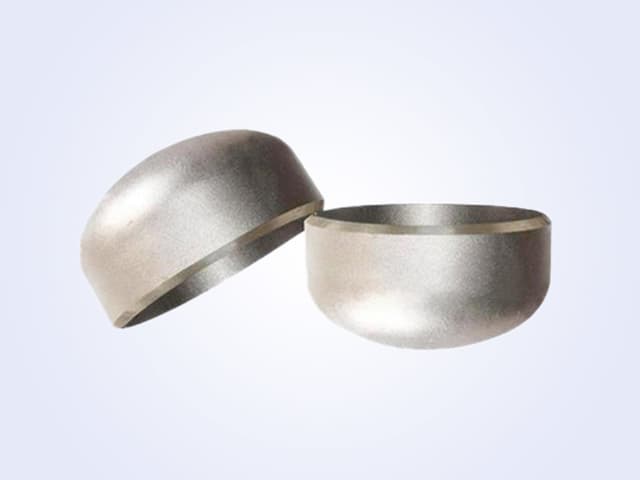
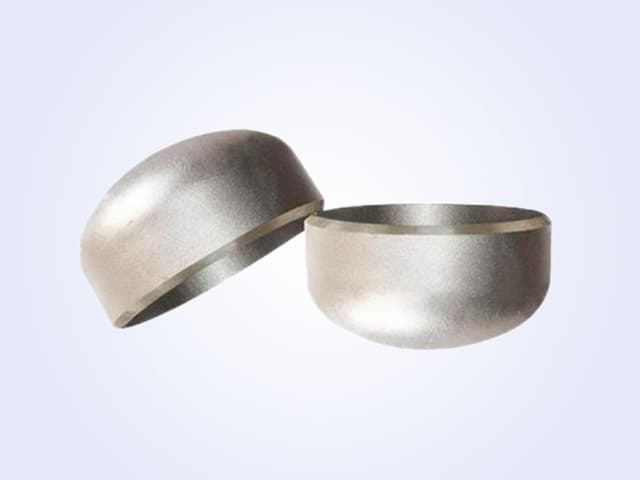
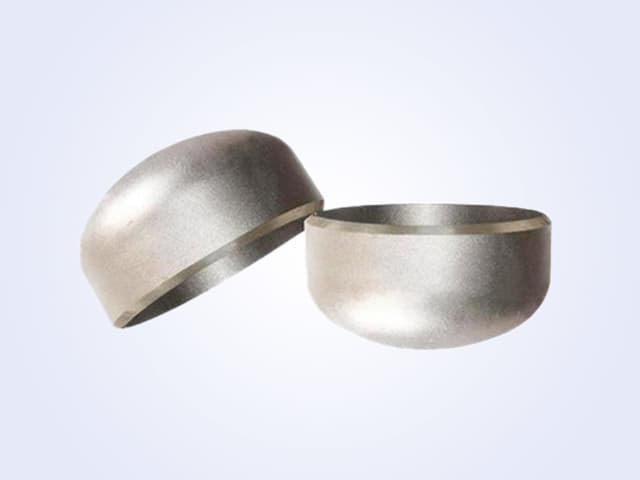
- फिटिंग प्रकार (90° एल्बो, टी, रिड्यूसर, कैप, स्टब एंड)
- फ्लैंज प्रकार और फेसिंग (उदा., स्लिप-ऑन, वेल्ड नेक, ब्लाइंड; रेज़्ड फेस, फ्लैट फेस, RTJ)
- दबाव रेटिंग/क्लास (उदा., क्लास 150, क्लास 300)
- आवश्यक एंड तैयारी (बट वेल्ड के लिए बेवेल्ड, सॉकेट वेल्ड के लिए स्क्वायर कट)
- मात्रा और पैकेजिंग आवश्यकताएँ (बंडल, पैलेटाइज़्ड, प्लास्टिक कैप के साथ)
- परीक्षण और प्रमाणन आवश्यकताएँ (जैसा ऊपर सूचीबद्ध है)
- डिलीवरी शर्तें और लीड टाइम
मध्यम/निम्न दबाव फिटिंग में सामान्य गुणवत्ता जोखिम
कम दबाव रेटिंग पर भी, दोष लीक, संक्षारण या समय से पहले विफलता का कारण बन सकते हैं। ध्यान दें:
- असंगत दीवार मोटाई – तनाव सांद्रता का कारण बन सकती है
- गड्ढे या लैमिनेशन – चक्रीय लोडिंग के तहत लीक में विकसित हो सकते हैं
- पाइप बेंड में वेल्ड दोष (दरारें, फ्यूजन की कमी) – बट-वेल्ड कनेक्शन के लिए महत्वपूर्ण
- अनुचित हीट ट्रीटमेंट – प्रभाव कठोरता में कमी लाता है
- मार्किंग त्रुटियाँ – बेमेल सामग्री या दबाव क्लास
इन जोखिमों को कम करने के लिए, पहले आर्टिकल (प्री-प्रोडक्शन सैंपल) का निरीक्षण अनुरोध करें और यदि संभव हो तो फैक्ट्री ऑडिट शेड्यूल करें।
उद्धरण से पहले निर्माता को क्या भेजें
सटीक मूल्य निर्धारण और लीड टाइम प्राप्त करने के लिए, प्रदान करें:
- सभी आयामों और विशिष्टताओं के साथ एक पूर्ण बिल ऑफ मटेरियल्स (BOM)
- आपके पसंदीदा सामग्री मानक (ASME, EN, आदि)
- अंत-उपयोग की स्थितियाँ (तापमान, दबाव, संक्षारक मीडिया) – इससे निर्माता को उपयुक्त ग्रेड सुझाने में मदद मिलती है
- विशेष आवश्यकताएँ जैसे कम तापमान प्रभाव परीक्षण, खट्टी सेवा के लिए NACE MR0175, या कस्टम पैकेजिंग
- लक्ष्य डिलीवरी तिथि और पसंदीदा इनकोटर्म
एक प्रतिष्ठित निर्माता स्पष्ट उद्धरण, लीड टाइम और यदि कोई विशिष्टता मानक नहीं है तो सुझाए गए विकल्पों के साथ जवाब देगा।
निर्माता का अनुभव क्यों मायने रखता है
मध्यम और निम्न दबाव बट-वेल्ड फिटिंग के लिए, निर्माण प्रक्रिया (हॉट फॉर्मिंग, हीट ट्रीटमेंट, मशीनिंग) को नियंत्रित किया जाना चाहिए ताकि सुसंगत गुणवत्ता सुनिश्चित हो सके। अनुभवी निर्माता निवेश करते हैं:
- सख्त स्वीकृति मानदंडों के साथ कच्चे माल की सोर्सिंग में
- कुशल तकनीशियन जो बेंडिंग और वेल्डिंग की बारीकियों को समझते हैं
- कैलिब्रेटेड निरीक्षण उपकरण (अल्ट्रासोनिक परीक्षण, मोटाई गेज, प्रोफाइल प्रोजेक्टर) में
आपके उद्योग में ट्रैक रिकॉर्ड वाला निर्माता अक्सर चुनौतियों का अनुमान लगा सकता है और लागत प्रभावी समाधान सुझा सकता है।
निष्कर्ष
मध्यम/निम्न दबाव पाइपिंग सिस्टम के लिए एक विश्वसनीय बट-वेल्ड फिटिंग निर्माता का चयन करने के लिए मानकों, दस्तावेज़ीकरण और गुणवत्ता नियंत्रण प्रथाओं का सावधानीपूर्वक मूल्यांकन आवश्यक है। ऊपर दी गई चेकलिस्ट का उपयोग करके, क्रय इंजीनियर फील्ड विफलताओं के जोखिम को कम कर सकते हैं और सुनिश्चित कर सकते हैं कि घटक परियोजना की आवश्यकताओं को पूरा करते हैं।
बट-वेल्ड फिटिंग या फ्लैंज के लिए उद्धरण चाहिए? अपने बीओएम और विशिष्टताओं के साथ Hebei Haihao Group से संपर्क करें। हम आपके प्रोजेक्ट का समर्थन करने के लिए पूर्ण ट्रेसेबिलिटी और तृतीय-पक्ष निरीक्षण विकल्प प्रदान करते हैं।
इस लेख में उल्लिखित उत्पादों के लिए कोटेशन चाहिए?
अपनी विशिष्टताएं भेजें और हमारी प्रेशर पाइपिंग टीम एक कार्य दिवस के भीतर जवाब देगी।
RFQ भेजें4 घंटे में कोटेशन
इस लेख में शामिल उत्पाद
कोटेशन चाहिए? अपनी विशिष्टताएं भेजें — हमारी टीम 4 कार्य घंटों में जवाब देगी।
संबंधित पठन
 खरीद गाइड
Orifice Flange RFQ Checklist: Class, Type, Taps and Documents
Specifying orifice flanges requires more than a standard flange RFQ. This checklist covers ASME B16.36 scope, class/type limits, tap details, and documentation gaps to verify before ordering.
 खरीद गाइड
Gray Iron vs Ductile Iron Flanges: A Procurement Comparison
Gray iron and ductile iron flanges are covered by different ASME standards with distinct classes and ratings. This guide explains the key differences, procurement checks, and RFQ requirements to avoid costly specification errors.
 खरीद गाइड
NPT Threaded Fitting Inspection: B1.20.1 Gauging and RFQ Controls
Learn how to inspect NPT threaded fittings per ASME B1.20.1 and B16.11, including gauging, RFQ inputs, and documentation checks for EPC buyers.