
परिचय
फोर्ज्ड पाइप फिटिंग्स तेल और गैस, रासायनिक, बिजली उत्पादन और अन्य औद्योगिक क्षेत्रों में उच्च दबाव और उच्च तापमान पाइपिंग सिस्टम में महत्वपूर्ण घटक हैं। उनकी यांत्रिक शक्ति, थकान प्रतिरोध और सीलिंग विश्वसनीयता उन्हें मांग वाले अनुप्रयोगों के लिए एक पसंदीदा विकल्प बनाती है। वैश्विक ईपीसी खरीद इंजीनियरों और औद्योगिक खरीदारों के लिए, सही फोर्ज्ड फिटिंग्स को निर्दिष्ट करने और सोर्स करने के लिए सामग्री ग्रेड, विनिर्माण मानकों, गुणवत्ता सत्यापन चरणों और आरएफक्यू सर्वोत्तम प्रथाओं की स्पष्ट समझ की आवश्यकता होती है। यह लेख आपको सूचित खरीद निर्णय लेने में मदद करने के लिए एक व्यावहारिक मार्गदर्शिका प्रदान करता है।
फोर्ज्ड पाइप फिटिंग्स को समझना
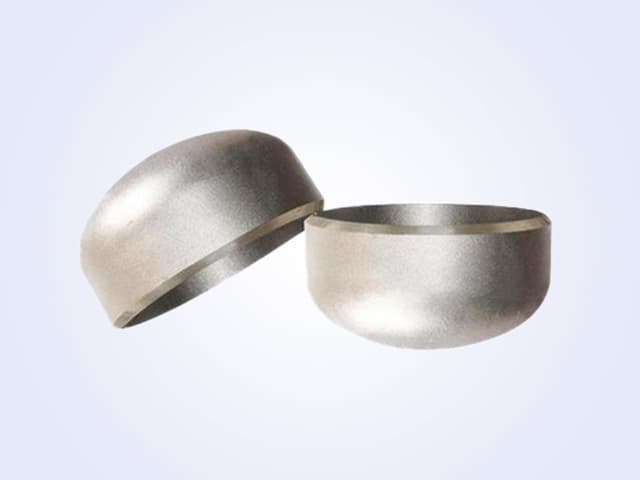
फोर्ज्ड पाइप फिटिंग्स को बिलेट या बार स्टॉक को गर्म करके और फिर वांछित आकार प्राप्त करने के लिए उच्च दबाव में फोर्ज करके बनाया जाता है—जैसे एल्बो, टी, कपलिंग, यूनियन, कैप और प्लग। फोर्जिंग प्रक्रिया आंतरिक रिक्तियों को समाप्त करती है और अनाज की संरचना को संरेखित करती है, जिसके परिणामस्वरूप कास्ट या फैब्रिकेटेड फिटिंग्स की तुलना में बेहतर यांत्रिक गुण होते हैं। सामान्य सामग्रियों में कार्बन स्टील (जैसे, ASTM A105), मिश्र धातु इस्पात (जैसे, ASTM A182 F11, F22), और स्टेनलेस स्टील (जैसे, ASTM A182 F304, F316) शामिल हैं।
पुष्टि करने के लिए प्रमुख मानक
जब फोर्ज्ड फिटिंग्स सोर्स करें, तो हमेशा सुनिश्चित करें कि निर्माता निम्नलिखित अंतर्राष्ट्रीय मानकों का अनुपालन करता है:
- ASTM A105 – पाइपिंग अनुप्रयोगों के लिए कार्बन स्टील फोर्जिंग के लिए मानक विशिष्टता।
- ASTM A182 – फोर्ज्ड या रोल्ड मिश्र धातु और स्टेनलेस स्टील पाइप फ्लैंज, फिटिंग्स, वाल्व और पार्ट्स के लिए मानक।
- ASME B16.11 – फोर्ज्ड स्टील फिटिंग्स (क्लास 2000, 3000, 6000) के लिए आयाम और दबाव-तापमान रेटिंग।
- ASME B16.5 – पाइप फ्लैंज और फ्लैंज्ड फिटिंग्स (यदि फ्लैंज के साथ एकीकृत हों)।
- MSS SP-79, MSS SP-83, MSS SP-95 – सॉकेट-वेल्डिंग और थ्रेडेड फिटिंग्स जैसे विशिष्ट फोर्ज्ड फिटिंग प्रकारों के लिए मानक।
- प्रेशर इक्विपमेंट डायरेक्टिव (PED) या अन्य क्षेत्रीय कोड (जैसे, GOST, JIS) यदि आपकी परियोजना के लिए आवश्यक हों।
अपने आपूर्तिकर्ता से इन मानकों के अनुपालन की पुष्टि करने वाला प्रमाण पत्र मांगें।
निरीक्षण और दस्तावेज़ीकरण आवश्यकताएँ
एक विश्वसनीय निर्माता को प्रत्येक शिपमेंट के साथ निम्नलिखित दस्तावेज़ प्रदान करने चाहिए:
- मटेरियल टेस्ट सर्टिफिकेट (MTC) – EN 10204 3.1 या 3.2 के अनुसार मिल टेस्ट रिपोर्ट, रासायनिक संरचना और यांत्रिक गुणों को दर्शाती है।
- डायमेंशन इंस्पेक्शन रिपोर्ट – ASME B16.11 या अन्य लागू मानकों के विरुद्ध आयामी जांच।
- विजुअल और एनडीटी रिपोर्ट – यदि आवश्यक हो तो डाई पेनिट्रेंट (PT), मैग्नेटिक पार्टिकल (MT), या अल्ट्रासोनिक (UT) निरीक्षण प्रमाणपत्र।
- हीट ट्रीटमेंट चार्ट – मिश्र धातु या स्टेनलेस स्टील फिटिंग्स के लिए जिन्हें फोर्जिंग के बाद हीट ट्रीटमेंट की आवश्यकता होती है।
- ट्रेसेबिलिटी रिकॉर्ड्स – विनिर्माण प्रक्रिया के दौरान हीट नंबर चिह्न और सामग्री ट्रेसेबिलिटी।
महत्वपूर्ण सेवा के लिए (जैसे, खट्टा गैस वातावरण), कठोरता परीक्षण (NACE MR0175/ISO 15156) और चार्पी प्रभाव परीक्षण जैसी अतिरिक्त आवश्यकताओं की आवश्यकता हो सकती है।
फोर्ज्ड फिटिंग्स के लिए आरएफक्यू चेकलिस्ट
जब कोटेशन का अनुरोध (RFQ) तैयार करें, तो सटीक और तुलनीय प्रस्ताव सुनिश्चित करने के लिए निम्नलिखित विवरण शामिल करें:
- फिटिंग प्रकार और आयाम (जैसे, 1-इंच 3000# सॉकेट-वेल्ड कपलिंग)
- सामग्री ग्रेड (जैसे, ASTM A105, ASTM A182 F316)
- मानक और दबाव वर्ग (जैसे, ASME B16.11 क्लास 3000)
- अंत कनेक्शन (सॉकेट-वेल्ड, थ्रेडेड, या बटवेल्ड)
- मात्रा और पैकेजिंग आवश्यकताएँ
- निरीक्षण और परीक्षण आवश्यकताएँ (NDT, कठोरता, PMI)
- डिलीवरी समयसीमा और इन्कोटर्म्स
- कोई तृतीय-पक्ष निरीक्षण (TPIA) या परियोजना-विशिष्ट विशिष्टताएँ
एक स्पष्ट आरएफक्यू प्रदान करने से बेमेल उत्पादों और महंगी देरी का जोखिम कम हो जाता है।
सामान्य गुणवत्ता जोखिम और उनसे कैसे बचें
- गैर-अनुपालन सामग्री का उपयोग – हमेशा एमटीसी का अनुरोध करें और आगमन पर सकारात्मक सामग्री पहचान (PMI) करें।
- गलत आयाम – मानक तालिकाओं के विरुद्ध बोर, दीवार की मोटाई और फेस-टू-फेस दूरी जैसे प्रमुख आयामों को सत्यापित करें।
- हीट ट्रीटमेंट की कमी – मिश्र धातु फिटिंग्स के लिए, हीट ट्रीटमेंट रिकॉर्ड शामिल करने की पुष्टि करें।
- अपूर्ण चिह्न – प्रत्येक फिटिंग पर स्थायी रूप से ग्रेड, दबाव वर्ग और हीट नंबर अंकित होना चाहिए।
- खराब सतह फिनिश – दृश्य और एनडीटी निरीक्षण के माध्यम से दरारें, सीम या फोर्जिंग लैप्स की जाँच करें।
इन जोखिमों को कम करने के लिए एक प्राप्ति निरीक्षण प्रक्रिया स्थापित करें या तृतीय-पक्ष निरीक्षण एजेंसी का उपयोग करें।
कोटेशन से पहले क्या भेजें
हेबेई हैहाओ ग्रुप से सटीक और प्रतिस्पर्धी कोटेशन प्राप्त करने के लिए, निम्नलिखित प्रदान करें:
- फिटिंग प्रकार, आकार और मात्रा की एक विस्तृत सूची।
- सामग्री और मानक आवश्यकताएँ।
- आवश्यक प्रमाणपत्र और दस्तावेज़।
- अपेक्षित डिलीवरी समयसीमा।
- कोई विशेष पैकेजिंग या चिह्न निर्देश।
निष्कर्ष
फोर्ज्ड पाइप फिटिंग्स सुरक्षित और विश्वसनीय पाइपिंग सिस्टम के लिए आवश्यक हैं। प्रासंगिक मानकों को समझकर, निरीक्षण दस्तावेज़ की पुष्टि करके, और एक संरचित आरएफक्यू प्रक्रिया का पालन करके, ईपीसी खरीदार यह सुनिश्चित कर सकते हैं कि वे परियोजना आवश्यकताओं को पूरा करने वाले उच्च गुणवत्ता वाले घटकों का स्रोत बनाएँ।
ASME/ANSI मानकों के अनुरूप कार्बन, मिश्र धातु या स्टेनलेस स्टील फोर्ज्ड फिटिंग्स पर त्वरित कोटेशन के लिए, हेबेई हैहाओ ग्रुप से संपर्क करें। 30 वर्षों से अधिक के अनुभव के साथ एक एकीकृत निर्माता के रूप में, हम पूर्ण ट्रेसेबिलिटी और प्रतिस्पर्धी लीड टाइम के साथ प्रमाणित उत्पाद प्रदान करते हैं। अपनी परियोजना की आवश्यकताओं पर चर्चा करने के लिए आज ही अपना आरएफक्यू सबमिट करें।
इस लेख में उल्लिखित उत्पादों के लिए कोटेशन चाहिए?
अपनी विशिष्टताएं भेजें और हमारी प्रेशर पाइपिंग टीम एक कार्य दिवस के भीतर जवाब देगी।
RFQ भेजें4 घंटे में कोटेशन
इस लेख में शामिल उत्पाद
कोटेशन चाहिए? अपनी विशिष्टताएं भेजें — हमारी टीम 4 कार्य घंटों में जवाब देगी।



संबंधित पठन
 तकनीकी
Radiographic Technique for Welded Fittings and Castings: E94 vs E1030
Selecting the correct radiographic examination standard matters: ASTM E94/E94M is a general guide for film radiography, while ASTM E1030/E1030M is the casting-specific practice. Know the difference and what to verify before you specify.
 तकनीकी
Ultrasonic Examination of Steel Forgings for Fittings and Flanges
ASTM A388/A388M and ASTM E114 are key standards for ultrasonic examination of steel forgings. Learn what they cover, why acceptance criteria must be stated in the order, and what procurement engineers must verify.
 तकनीकी
Ultrasonic Thickness Testing on Curved Pipe Fittings
ASTM E797 covers ultrasonic thickness measurement but has limited applicability on curved fittings. Learn key variables, procurement checks, and inspection requirements for elbows, tees, and reducers.