
Zašto je ovo važno
Toplotna obrada određuje da li sučeljeno zavareni fitinzi dostižu svoje specificirane vrednosti zatezne čvrstoće, granice razvlačenja i žilavosti, i da li ostaju unutar dozvoljenog opsega tvrdoće za kisele servise. ASTM A234 ostavlja izbor između žarenja, normalizacije, normalizacije i otpuštanja, ili kaljenja i otpuštanja proizvođaču za mnoge kombinacije veličina i klasa, što je upravo razlog zašto inženjeri nabavke moraju razumeti te kompromise.
Ključne tehničke činjenice
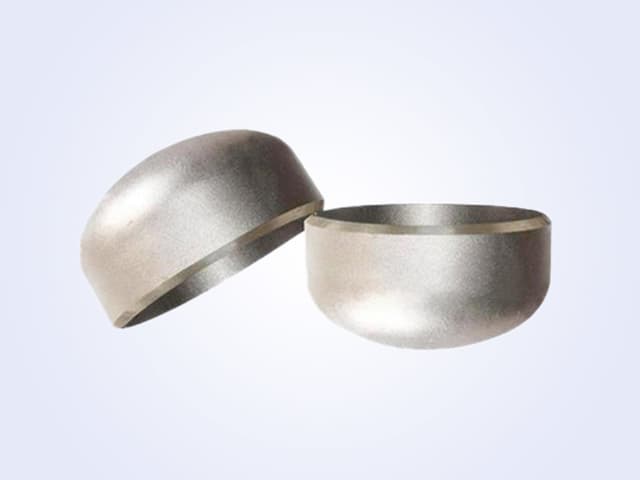
Za ASTM A234 (obuhvata WPB, WPC, WP1, WP5, WP9, WP11, WP12, WP22 i slične ugljenične i niskolegirane sučeljeno zavarene fitinze):
- Toplo oblikovani fitinzi završeni iznad približno 980 °C (1800 °F) moraju biti naknadno žareni, normalizovani ili normalizovani i otpušteni.
- WPB i WPC fitinzi iznad NPS 12 proizvedeni lokalnim zagrevanjem materijala za oblikovanje moraju biti naknadno žareni, normalizovani ili normalizovani i otpušteni.
- Hladno oblikovani WPB fitinzi čije je konačno oblikovanje ispod približno 620 °C (1150 °F) moraju biti normalizovani ili termički otpušteni na 595-690 °C (1100-1275 °F).
Za niskolegirane klase (WP11, WP22, WP91), standard obično zahteva normalizaciju i otpuštanje; kaljenje i otpuštanje je takođe dozvoljeno uz dokumentovane temperature.
Tabela odlučivanja
| Toplotna obrada | Efekat na zrno | Trend tvrdoće | Najbolja primena |
|---|---|---|---|
| Žarenje | Grubi, veoma stabilno | Najniža | Maksimalna obradivost |
| Normalizacija (N) | Ravnomerno rafinira | Umerena | Opšta A234 WPB / WPC primena |
| Normalizacija i otpuštanje (N&T) | Rafiniranje + otpuštanje napona | Umerena, stabilnija | Cr-Mo klase, kiseli servisi |
| Kaljenje i otpuštanje (Q&T) | Fino, martenzitno otpušteno | Najviša, najuža rasipanja | Fitinzi visoke čvrstoće ili debelih zidova |
Za bešavne buttweld cevne fitinze namenjene za opšte ugljenične čelične cevovode, normalizacija je obično dovoljna. Za cevna kolena u Cr-Mo servisu, N&T je sigurnije podrazumevano. Za debele zidove, visoke čvrstoće u offshore servisu, Q&T se ponekad preferira kako bi se suzilo mehaničko rasipanje.
Uobičajene greške u nabavci
- Pretpostavka da su svi A234 WPB fitinzi normalizovani. Mali hladno oblikovani fitinzi mogu imati samo otpuštanje napona; pitajte dobavljača za stvarno stanje.
- Specifikacija Q&T za WPB bez podizanja očekivanja cene. Q&T je dozvoljen, ali dodaje troškove obrade i vreme isporuke.
- Mešanje serija toplotne obrade u jednoj grupi. Mehanički podaci i podaci o tvrdoći moraju biti sledivi po seriji.
- Preskakanje toplotne obrade nakon savijanja za cevna kolena. Vruće indukciona kolena obično zahtevaju ponovnu normalizaciju, ponekad praćenu otpuštanjem za Cr-Mo klase.
- Zaboravljanje provere tvrdoće nakon PWHT. PWHT na gradilištu može smanjiti tvrdoću ispod minimalne vrednosti povezane sa zateznom čvrstoćom ako je loše kontrolisan.
Kontrolna lista za kupce
- Specificirajte zahtevani uslov toplotne obrade (N, N&T ili Q&T) na PO, čak i kada standard dozvoljava dobavljaču da bira.
- Zahtevajte stvarni ciklus peći (temperatura, vreme zadržavanja, medij za hlađenje) na MTC.
- Za Cr-Mo klase, zahtevajte N&T kao minimum i temperaturu otpuštanja u okviru definisanog opsega.
- Za cevna kolena i kovane prirubnice, uskladite toplotnu obradu sa odgovarajućom cevi kako bi planiranje PWHT bilo dosledno.
- Proverite sertifikate za evidenciju o kalibraciji peći za toplotnu obradu dobavljača.
- Pošaljite vaš upit sa eksplicitnim zahtevima za toplotnu obradu putem naše stranice za upite.
Izvori
- https://www.octalpipefittings.com/astm-a234/
- https://www.octalsteel.com/astm-a234-steel-pipe-fittings/
- http://www.metalspiping.com/astm-a234-carbon-steel-pipe-fittings.html
Potrebna ponuda za proizvode pomenute u ovom članku?
Pošaljite specifikacije i naš tim za cevovode pod pritiskom odgovoriće u roku od jednog radnog dana.
Pošalji RFQPonuda za 4 sata
Proizvodi pomenuti u članku
Treba vam ponuda? Pošaljite specifikacije, naš tim odgovara u roku od 4 radna sata.
Povezano štivo
 Tehnika
Flange Facing and Gasket Compatibility Checklist
ASME publishes separate standards for metallic and nonmetallic gaskets. This checklist helps buyers cross-check gasket type, flange facing, and procurement details before issuing an RFQ.
 Tehnika
ASME B16.21 Nonmetallic Flat Gasket Selection Guide
ASME B16.21 defines nonmetallic flat gaskets for pipe flanges. This guide explains the standard's scope, why you must pair it with the mating flange standard, and what to verify during procurement to avoid misapplication.
TehnikaASME B16.20 Metallic Gasket Selection for Flanged Joints
Learn how to select ASME B16.20 metallic gaskets for pipe flanges, verify compatibility with ASME B16.5 flanges, and avoid procurement pitfalls.