
はじめに
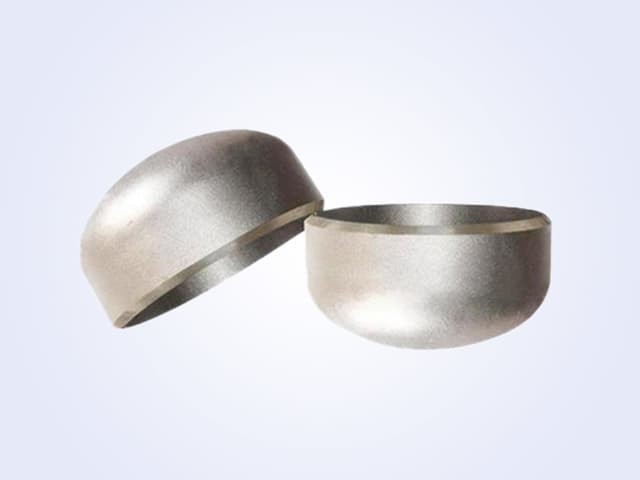
突合せ溶接継手(エルボ、ティー、レジューサー、キャップなど)は、工業用配管システムにおいて不可欠な部品です。一見単純に見えますが、その選定はシステムの安全性、運用効率、長期的なメンテナンスコストに直接影響します。調達エンジニアや産業バイヤーにとって、これらの継手を調達する際の技術的および商業的なニュアンスを理解することは重要です。本ガイドでは、突合せ溶接継手を指定・購入する際の情報に基づいた意思決定を支援する実践的な洞察を提供します。
調達における突合せ溶接継手の重要性
グローバルなEPCプロジェクトでは、1つの不適合継手が漏れ、圧力低下、さらには壊滅的な故障を引き起こす可能性があります。適切に選定された継手は以下を保証します。
- システムの完全性: 溶接の一貫性と材料適合性により、極端な温度や圧力下での故障を防ぎます。
- 運用効率: 正しい形状により流動抵抗とエネルギー消費を低減します。
- ライフサイクルコストの削減: 高品質の継手はダウンタイムと交換頻度を最小限に抑えます。
したがって、調達チームは明確な仕様とサプライヤーの能力評価に基づき、コストと技術的コンプライアンスのバランスを取る必要があります。
確認すべき主要規格
突合せ溶接継手は様々な国際規格に従って製造されています。調達の際には、サプライヤーが以下(プロジェクトに該当する場合)に準拠していることを確認してください。
| 規格 | 範囲 |
|---|---|
| ASME B16.9 | 工場製鍛造突合せ溶接継手(寸法、公差) |
| ASME B16.5 / B16.47 | フランジ(組み合わせの場合) – ただし継手に焦点 |
| ASTM A234 / A403 / A420 | 炭素鋼/合金鋼/ステンレス鋼継手の材料仕様 |
| MSS SP-43 | ステンレス鋼突合せ溶接継手(薄肉) |
| ISO 15590 / EN 10253 | 国際および欧州同等規格 |
| 圧力定格(Class 150–2500、Schedule 10S–160) |
材料グレード(例:炭素鋼用ASTM A234 WPB、ステンレス鋼用ASTM A403 WP304/316)が配管仕様と一致していることを常に確認してください。また、プロジェクトでシャルピー衝撃試験、硬度試験、PMIなどの追加試験が必要かどうかを確認してください。
重要な材料と寸法の考慮事項
材料選定
- 炭素鋼(WPB、WPL6): 一般サービス、高温、または衝撃試験を実施した低温用途に適しています。
- ステンレス鋼(304/304L、316/316L): 腐食環境、食品加工、またはクリーンユーティリティで使用されます。
- 合金鋼(WP11、WP22): 高温または高圧蒸気システム向け。
材料が該当するASTM規格に準拠し、ミル試験証明書(MTC)によってトレーサブルであることを確認してください。
寸法と肉厚
継手は配管スケジュール(肉厚)と呼び径に適合する必要があります。一般的なスケジュールにはSch 10、Sch 40、Sch 80、Sch 160があります。突合せ溶接の場合、内径の位置合わせと開先加工が溶接品質に影響します。ASME B16.25に従って継手の開先寸法(ルート面、開先角度)を要求してください。
公差への適合
ASME B16.9は、中心から端部までの寸法、開先部の外径、肉厚などの公差を規定しています。公差外の継手は溶接のずれや応力集中を引き起こす可能性があります。
検査と文書要件
品質を確保するために、発注書に以下の文書を指定してください。
- ミル試験証明書(MTC)EN 10204タイプ3.1(または3.2) – 化学成分、機械的特性、ヒート番号を含む必要があります。
- 圧力・漏れ試験 – 例:水圧試験または空気圧試験(プロジェクト要件に応じて)(ただし、継手は通常、配管スプール製作業者によって試験されることに注意)。
- 非破壊検査(NDE) – 放射線透過試験(RT)、超音波探傷試験(UT)、磁粉探傷試験(MT)、または浸透探傷試験(PT)(指定された場合)。
- 外観および寸法検査報告書 – 独立した検査員によって認証されたもの。
- 材料識別(PMI)試験証明書 – 合金グレードを確認。
- コーティングまたは亜鉛めっき証明書 – 該当する場合。
材料受入検査(MRI)時の遅延を避けるため、すべての証明書が出荷書類とともに提供されるよう要求してください。
突合せ溶接継手のRFQチェックリスト
RFQ(見積依頼書)を発行する際は、正確な価格とリードタイムを得るために以下の詳細を含めてください。
- 数量と種類(例:90°ロングラジアスエルボ 10個)
- 呼び径(例:6" DN150)
- スケジュール/肉厚(Sch 80)
- 材料グレード(ASTM A234 WPB)
- 規格(ASME B16.9)
- 端部加工(ASME B16.25に従って突合せ溶接用に開先加工)
- 特別要件(例:熱処理、PMI、-20°Cでのシャルピー試験)
- 梱包とマーキング(例:鋼製バンドル、ヒート番号をステンシル)
- 納入条件(インコタームズ、仕向地)
- 必要証明書(MTCタイプ3.1、NDT報告書)
明確で標準化されたRFQを送信することで、不適合品を受け取るリスクを低減できます。
一般的な品質リスクとその回避方法
- 材料の代替: サプライヤーが通知なしに低グレードを供給する可能性があります。PMIを要求し、MTCを確認することで軽減します。
- 寸法不適合: 寸法チェックリストを使用し、検査写真または第三者調査を要求します。
- 開先不良による溶接欠陥: 出荷前に開先角度とルート面を確認します。
- 文書の欠落または誤り: POに文書要件を指定し、出荷前にドラフトコピーを要求します。
- 混合ロット(例:1つのバンドルに異なるヒート番号が混在): 各継手にヒート番号を刻印するよう要求し、トレーサブルなバッチのみを受け入れます。
見積り依頼前に送るべきもの
サプライヤーが正確かつ迅速に見積もりできるよう、以下を提供します。
- 配管材料仕様書(PMS) または継手要件を参照するラインリスト。
- エンジニアリング図面 – 非標準品の場合は寸法と公差を示す。
- 検査試験計画(ITP) – 継手に該当する部分の抜粋。
- サプライヤー資格質問票 – 新規サプライヤーの場合。
- 過去の不合格データ(ある場合) – 重要なパラメータを強調するため。
品質マネジメントシステム(例:ISO 9001)と貴業界での過去の経験に基づいてサプライヤーを事前資格審査することも、調達を効率化できます。
結論
適切な突合せ溶接継手を選定することは簡単な作業ではありません。注意深い仕様策定、徹底した検査計画、そして勤勉なサプライヤー管理が必要です。規格を確認し、完全な文書を要求し、詳細なRFQを発行することで、調達エンジニアはプロジェクトのリスクと長期的なコストを大幅に削減できます。
突合せ溶接継手を調達する際、河北海浩グループはASME、ASTM、EN規格に準拠して製造された炭素鋼、ステンレス鋼、合金鋼継手の幅広い範囲を提供しています。その製品は完全なミルトレーサビリティ、第三者検査オプション、競争力のあるリードタイムによって支えられています。
今すぐ見積りを依頼 – 材料仕様、サイズ、数量、特別要件を明記の上、[sales@haihao.com]までメールでお問い合わせいただくか、詳細についてはwww.haihao.com.cnをご覧ください。
4時間で見積
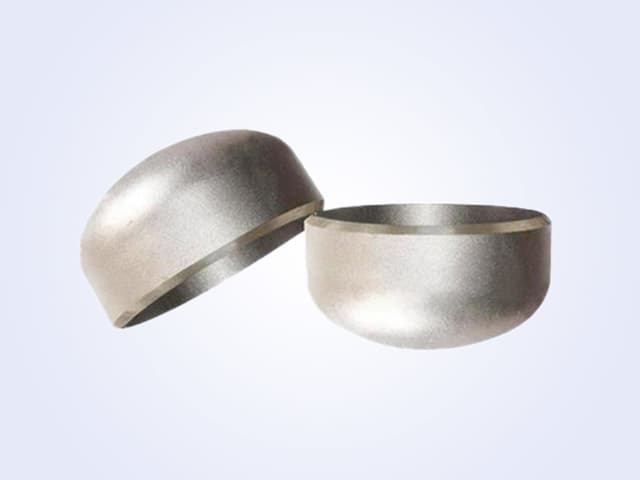
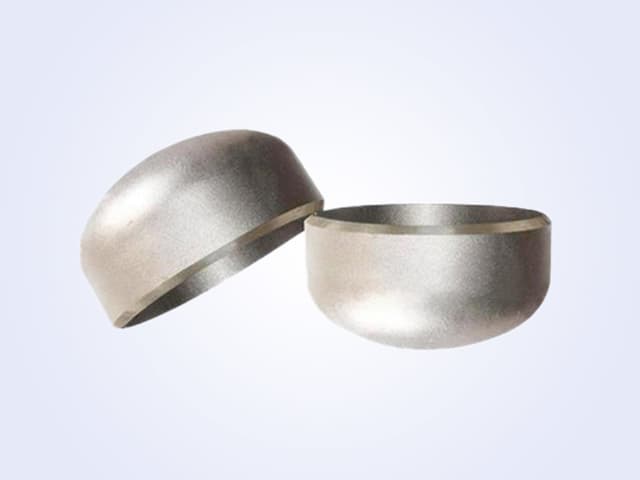
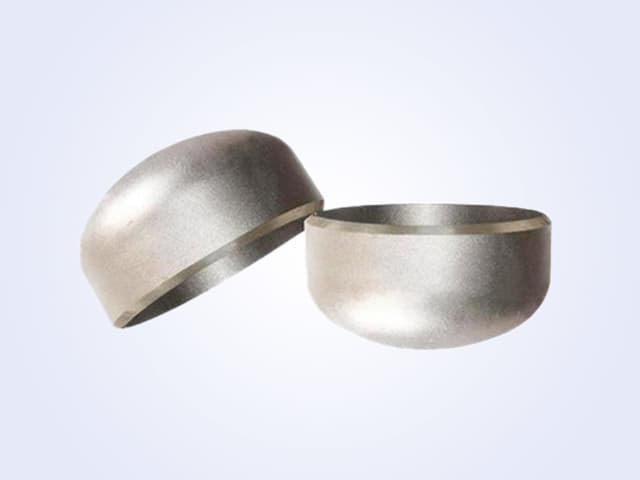
本記事で取り上げた製品
見積もりが必要ですか?仕様をお送りいただければ、4営業時間以内にご回答いたします。
関連記事
 購入ガイド
Hydrogen Piping Components: What an ASME B31.12 RFQ Must Define
ASME B31.12 governs hydrogen piping and pipelines. This guide explains what EPC engineers and procurement managers must specify in an RFQ for seamless pipes and socket-weld forged fittings, covering code parts, material verification, and inspection requirements.
 購入ガイド
Buttweld Spool Fit-Up: Coordinating ASME B16.9 Fittings and B16.25 Ends
Learn how to coordinate ASME B16.9 fittings with B16.25 bevel ends for reliable buttweld spool fit-up. Includes procurement checks, inspection points, and common risks.
 購入ガイド
Valve End Connections and Mating Flanges: A B16.34 and B16.5 Buying Guide
Understand how ASME B16.34 and B16.5 interact for valve-to-flange compatibility. Learn key procurement checks, RFQ inputs, and inspection points to avoid mismatches.